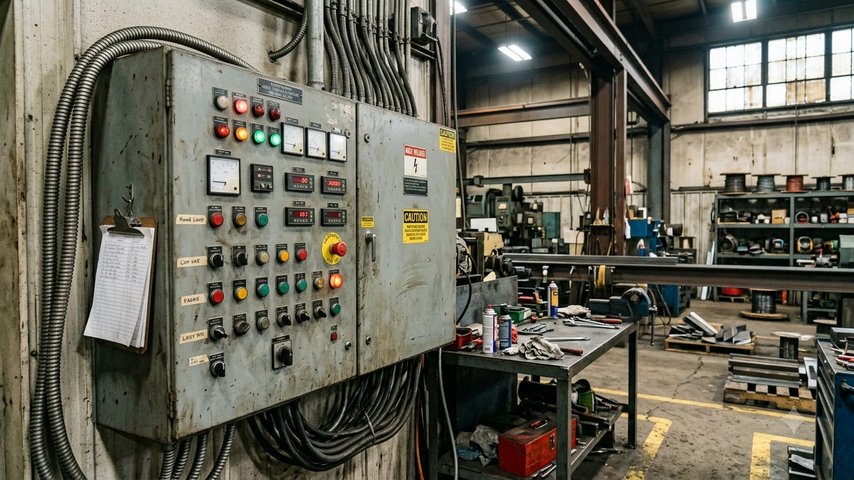
Автоматизация производства начинается не с покупки оборудования, а с разбора проблем на участке. Нужно понять, где сотрудники теряют время, какие операции чаще всего выполняются с ошибками и из-за чего линия останавливается. Основой такой системы становится программируемый логический контроллер https://lib-bkm.ru/programmirujemyj-logichjeskij-kontrolljer который принимает сигналы от датчиков управляет механизмами и связывает отдельные этапы в единый процесс.
С каких проблем стоит начать автоматизацию
На небольшом предприятии причины простоев часто известны мастерам, но не зафиксированы в цифрах. Оборудование может останавливаться из-за перегрева, неправильной подачи заготовок, срабатывания защиты или задержки на соседнем участке. Если сразу заменять станки и прокладывать новые линии, легко потратить бюджет, не устранив главную причину потерь.
Сначала составьте карту производственного процесса. Отметьте все операции, ручные проверки, места накопления деталей и участки, где требуется постоянное присутствие сотрудника. Отдельно полезно записывать длительность остановок и их причины хотя бы в течение двух-трёх недель.
После этого становится понятнее, что именно нужно автоматизировать в первую очередь. Иногда достаточно добавить датчики уровня и систему оповещения, а иногда требуется полностью перестроить управление линией. Приоритет лучше отдавать узлам, неисправность которых останавливает сразу несколько последующих операций.
Как устроено управление промышленным оборудованием
В автоматизированной линии есть несколько уровней. Датчики фиксируют температуру, давление, положение деталей, скорость вращения и другие параметры. Исполнительные устройства выполняют команды: включают двигатели, открывают клапаны, перемещают заготовки или останавливают механизм при опасной ситуации.
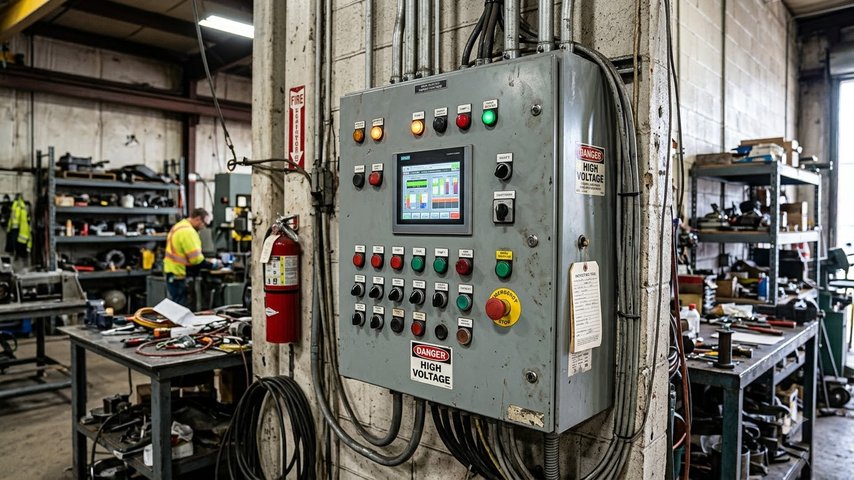
Между датчиками и исполнительными механизмами работает контроллер. Он получает входные сигналы, сравнивает их с заданными условиями и запускает нужный сценарий. Например, если заготовка заняла правильное положение, контроллер разрешает следующий шаг, а при отсутствии детали блокирует движение и передаёт сообщение оператору.
Такой принцип позволяет заменить множество разрозненных реле и ручных переключателей единой логикой. Программу можно изменить при модернизации линии без полной замены шкафа управления. Для предприятия это особенно удобно, когда меняется ассортимент продукции или добавляются новые операции.
Что учесть при выборе оборудования
Контроллер выбирают не только по числу входов и выходов. Нужно учитывать скорость обработки сигналов, возможность расширения, условия эксплуатации, типы промышленных сетей и совместимость с уже установленными устройствами. Для цеха с пылью, вибрацией и перепадами температуры важны подходящее исполнение шкафа и грамотное охлаждение.
Заранее определите, какие сигналы будут аналоговыми, а какие дискретными. Температура и давление обычно требуют измерения диапазона значений, а положение концевого выключателя передаётся как простое включение или отключение. Ошибка на этом этапе приводит к дополнительным модулям, переделке схем и задержке запуска.
Не стоит забывать о резерве. Если все входы и выходы заняты с самого начала, любое расширение потребует остановки системы и монтажа новых компонентов. Небольшой запас каналов и места в шкафу управления снижает затраты при следующем этапе развития производства.
Как защитить линию от аварий
Программа управления не заменяет физические средства безопасности. На оборудовании должны быть аварийные кнопки, защитные ограждения, блокировки дверей и устройства отключения энергии. Контроллер может контролировать последовательность операций, но опасные движения должны прекращаться даже при сбое программной части.
Для каждого участка составляют перечень возможных аварийных сценариев. Нужно заранее решить, что произойдёт при обрыве датчика, потере связи, перегреве двигателя или внезапном отключении питания. После восстановления электричества оборудование не должно запускаться самопроизвольно, если рядом может находиться оператор.
Все изменения в программе следует фиксировать. Хранение резервных копий, журнал версий и понятные комментарии помогают быстро вернуть рабочую конфигурацию после неудачной настройки. Это особенно важно для линий, которые работают посменно и обслуживаются несколькими специалистами.
Как подготовить сотрудников к новой системе
Даже хорошо спроектированная автоматика не даст нужного результата, если персонал не понимает её логику. Оператор должен знать, какие сообщения требуют немедленной остановки, где проверять датчики и в каких случаях нельзя самостоятельно снимать защиту. Инструкции лучше составлять на основе реальных ситуаций, а не только технических паспортов.
Перед запуском проводят проверку без сырья и заготовок, затем тестируют линию на малой скорости. Поочерёдно проверяют каждый датчик, исполнительный механизм и аварийную блокировку. После этого оборудование испытывают в штатном режиме, наблюдая за температурой, нагрузкой и временем выполнения операций.
Первый месяц после запуска стоит ежедневно анализировать остановки и ложные срабатывания. Часть настроек обычно приходится корректировать уже по результатам работы в цехе. Такой подход помогает не просто запустить автоматизацию, а постепенно превратить её в устойчивую систему, которая поддерживает выпуск продукции и облегчает работу людей.</>